English
 русский
 Español
 عربى
Новости отрасли
Главная / Новости / Новости отрасли / Автоматизированное оборудование для обработки труб: руководство для покупателя по выбору станка
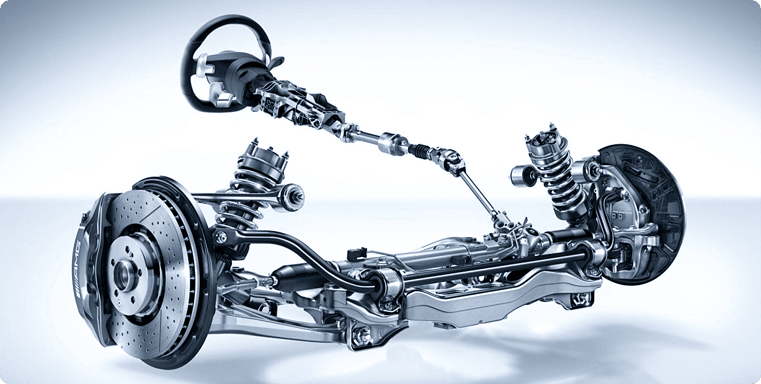
Автоматизированное оборудование для обработки труб — это не одна машина; это решение о том, сколько этапов производства труб можно выполнить без ручного измерения и регулировки. Лучшее время для автоматизации — это когда геометрия вашей детали стабильна, ваши объемы оправдывают более быстрый цикл, а ваша проблема с качеством возникает из-за человеческого вмешательства. В этой статье объясняется, что на самом деле включает в себя категория оборудования, как выбрать между автономными машинами и автоматическими линиями и как снизить риск покупки неправильной конфигурации.
Контент
Автоматизированное оборудование для обработки труб охватывает машины, которые формируют, разрезают, сгибают или подготавливают концы полых круглых заготовок под программным управлением. В его состав входят трубогибочные станки с ЧПУ, гибочные станки с двумя головками, гибочные станки с одной головкой, формовочные станки, станки для снятия фасок, прядильные станки и обжимные станки. Он также включает в себя интегрированные линии, на которых труба загружается из пачки, сгибается, формируется и выгружается без прикосновения к ней оператора.
Три операции имеют наибольшее значение в автомобильной промышленности и производстве систем отопления, вентиляции и кондиционирования воздуха: изгиб изменяет траекторию трубы; Формирование концов создает фланец, буртик или уменьшенный диаметр, чтобы можно было прикрепить шланг или фитинг; а резка или снятие фаски определяет, насколько чисто трубка входит в следующую станцию. Автоматизированное оборудование контролирует эти этапы с помощью сервоприводов, сохраненных программ и датчиков. Именно это отличает его от ручного гибочного станка или ручного инструмента для снятия фаски.
| Категория оборудования | Типичные операции | Ключевое соображение |
|---|---|---|
| Трубогибочные машины | Гибка с одной или двумя головками, управление ЧПУ. | Может ли одна машина обрабатывать все радиусы изгиба в вашем семействе деталей? |
| Станки для формовки концов и снятия фасок | Развальцовка, отбортовка, уменьшение, снятие фасок | Готовы ли концы труб к фитингам перед сборкой? |
| Автоматические производственные линии | Подача, гибка, формовка, разгрузка | Вам нужен непрерывный поток для удаления буферов? |
Используйте эту таблицу как отправную точку, а не как окончательную спецификацию. Точная компоновка зависит от диаметра трубы, толщины стенки, материала и радиуса изгиба.
Оборудование для автоматизированной обработки труб часто продается по количеству осей с ЧПУ, но качество продукции зависит от силы зажима, материала гибочной матрицы, поддержки оправки и выравнивания инструментов. Тонкостенные трубы нуждаются в оправке, чтобы предотвратить образование складок и разрушение по внутреннему радиусу. Высокопрочная сталь и алюминий требуют жесткой рамы, которая выдерживает допуски и не прогибается. Запросите достижимый допуск на угол изгиба, плоскость и длину конца. Общие ожидания при гибке автомобильных труб составляют около ±0,1° по углу и ±0,1 мм по положению, но эти значения требуют правильного инструмента и настройки оператора.
Материал также меняет конфигурацию машины. Нейлоновая или полиамидная трубка ведет себя иначе, чем стальная тормозная магистраль. Для гибки нейлона требуется меньшее давление и другая геометрия оправки или штампа, чтобы избежать образования плоских мест. Если в состав вашего продукта входят пластиковые трубки, в список вашего оборудования должны входить специальные инструменты для гибки или станок с регулируемыми параметрами.
Концевые операции так же важны, как и изгибы. Развальцовка, отбортовка и снятие фаски происходят после изгиба трубы. Если автоматизировать гибочный станок, но по-прежнему подготавливать торцы вручную, качество сборки все равно пострадает. Автоматизированные линии решают эту проблему за счет интеграции операций, в то время как автономные машины могут достичь того же результата за счет лучшего планирования и обработки.
Большинство ошибок при закупках происходит потому, что покупатель начинает с типа машины, а не с семейства деталей. Сначала задайте эти три вопроса.
Одиночные изогнутые трубы с одним или двумя изгибами на одной стороне можно обрабатывать с помощью одноголовочной машины. Детали, требующие изгиба на обоих концах, лучше подходят для станка с двумя головками, поскольку обе стороны остаются скоординированными, и оператору не нужно поворачивать трубу между операциями. Для семей с разными диаметрами и углами гибки двухголовочный трубогибочный станок с ЧПУ и осями с сервоприводом обеспечивает повторяемость и более быстрое переключение программ.
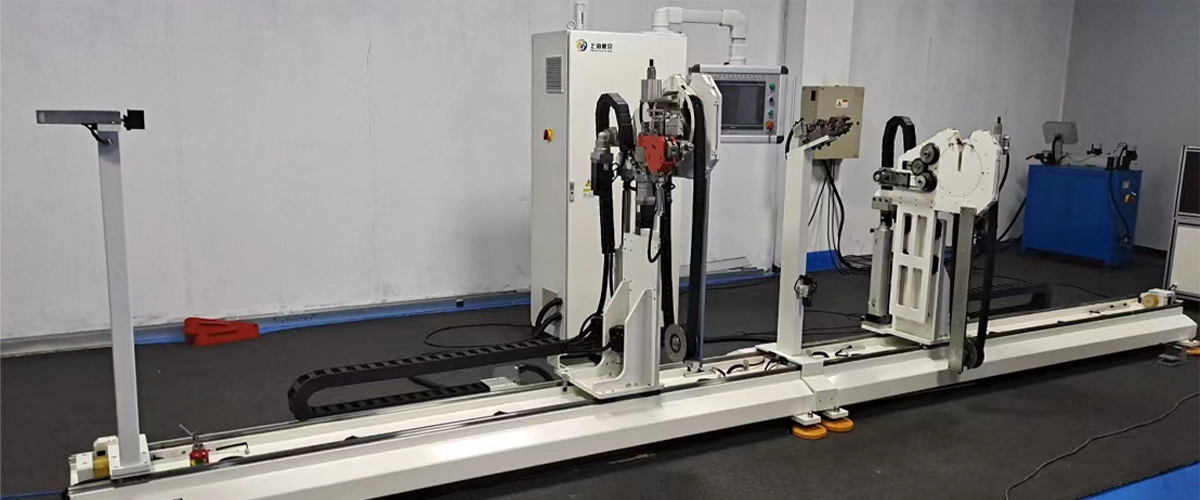
 Двухголовочный трубогибочный станок с ЧПУ для тормозных и гидравлических линий Этот двухголовочный гибочный станок с сервоприводом обрабатывает трубы диаметром от 4,76 до 6,35 мм, сгибая до 180° с автоматической загрузкой. Встроенное преобразование координат упрощает программирование нескольких сгибов, что делает его идеальным решением, когда вам нужны последовательные двухсторонние сгибы без поворота деталей между операциями. Просмотреть продукт →
Определите требуемую производительность в деталях в час и количество смен. Автономного станка достаточно, если гибочный станок не является узким местом. Если вам нужна высокая производительность на нескольких станциях, оправдана более автоматизированная конфигурация. Избегайте покупки дополнительных мощностей, которые вы не будете использовать в течение нескольких лет, поскольку это приведет к увеличению затрат на техническое обслуживание и увеличению занимаемой площади.
Для небольших партий время, затрачиваемое на смену инструментов и загрузку новых программ, является прямыми затратами. В этом помогают полностью автоматические трубогибочные станки с одной головкой, поскольку они сочетают в себе сохраненные программы, автоматическое позиционирование и быстрый зажим. Они позволяют одной машине переходить от одного диаметра трубы к другому с минимальной ручной настройкой. Сокращая время переналадки, они также делают производство небольших партий экономически выгодным.
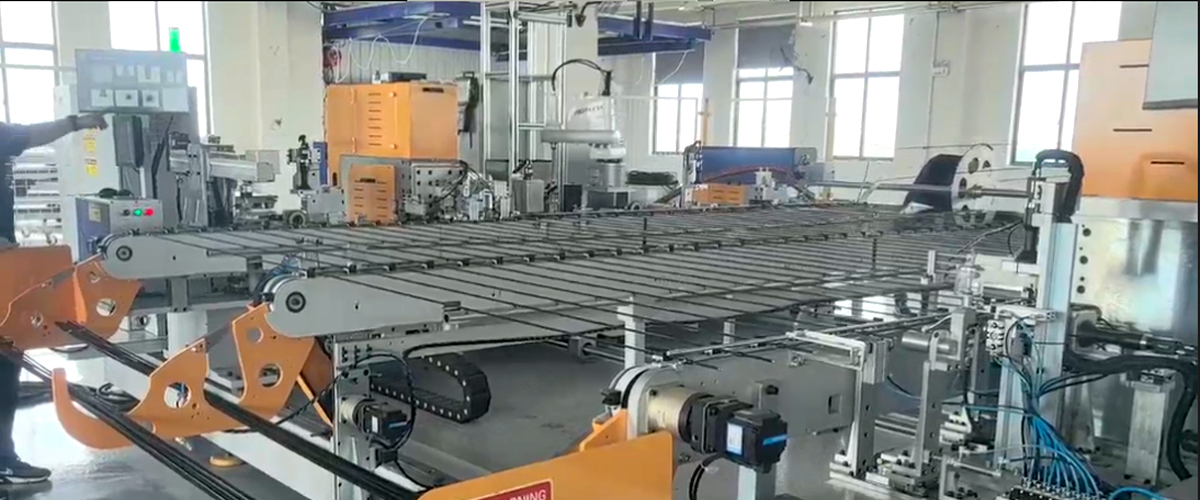
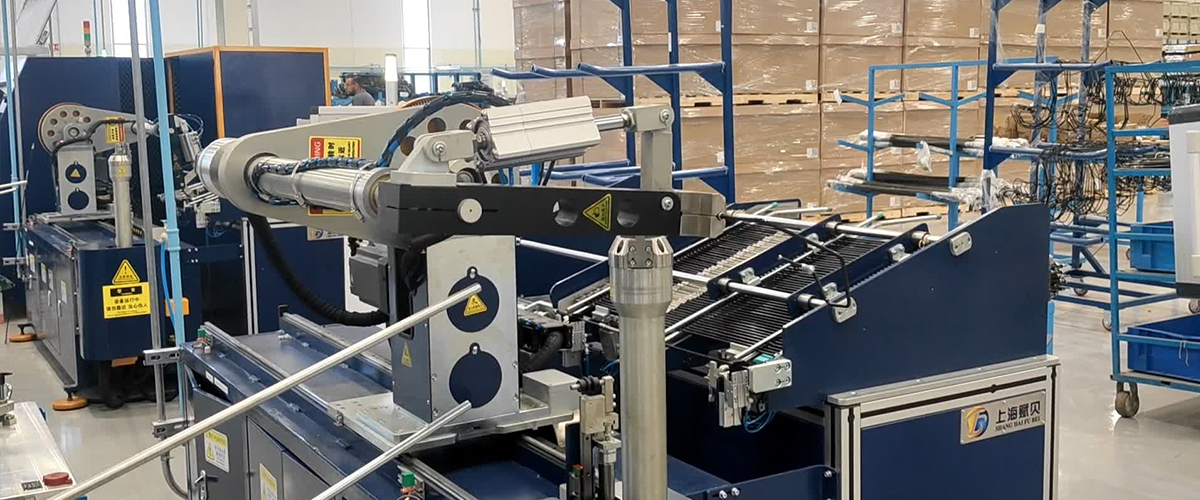
Полностью автоматический трубогибочный станок с одной головкой и ПЛК Siemens Эта машина, оснащенная ПЛК Siemens и полным сервоприводом, автоматизирует загрузку, гибку и выпуск продукции, что позволяет сократить ручной труд и уменьшить размерные ошибки, которые могут возникнуть при ручной обработке. Его компактная конструкция и совместимость со сложной геометрией подходят для мелкосерийного производства, где быстрая переналадка снижает общие затраты. Просмотреть продукт → Переход от одной трубогибочной машины к автоматической линии оправдан, когда узким местом является погрузка материала или когда деталь требует более одной операции подряд. Например, автоматическая производственная линия для формования труб автомобильных систем кондиционирования воздуха может сочетать в одном потоке резку, гибку, формовку концов и подготовку к испытаниям на герметичность. Преимущество заключается в меньшем объеме незавершенной работы и меньшем количестве буферов. Риск заключается в том, что плохая интеграция приводит к простою на нескольких станциях.
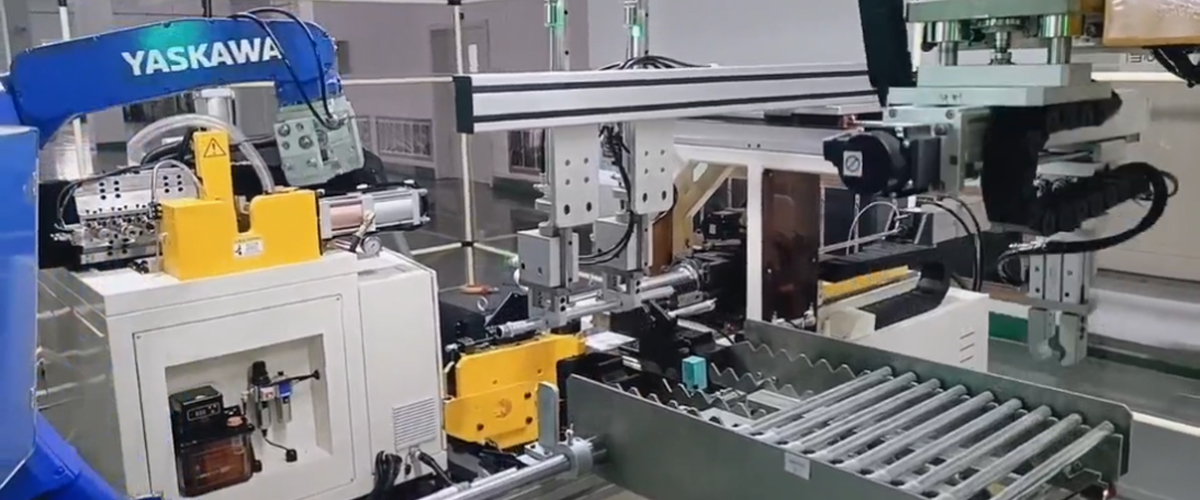
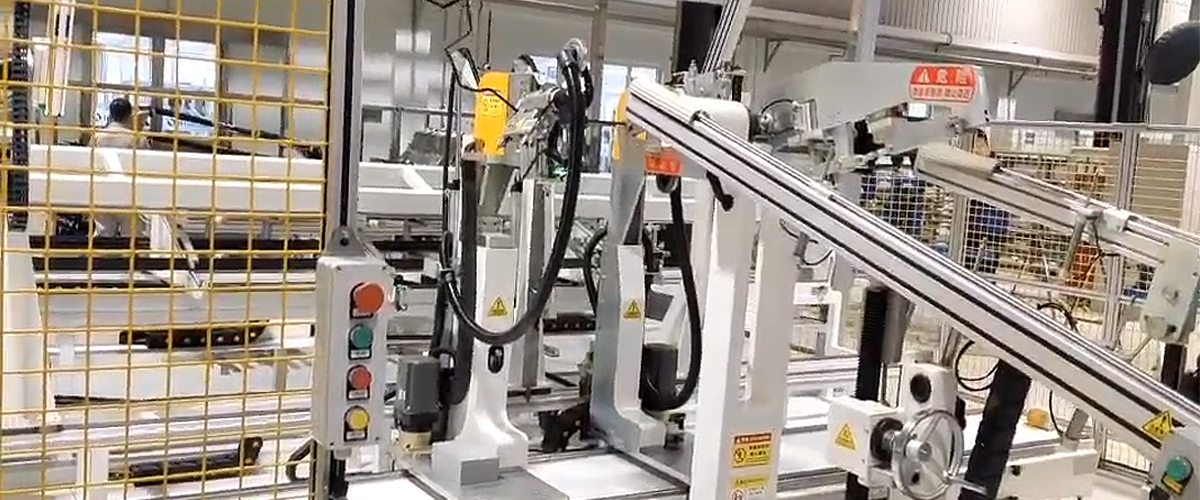
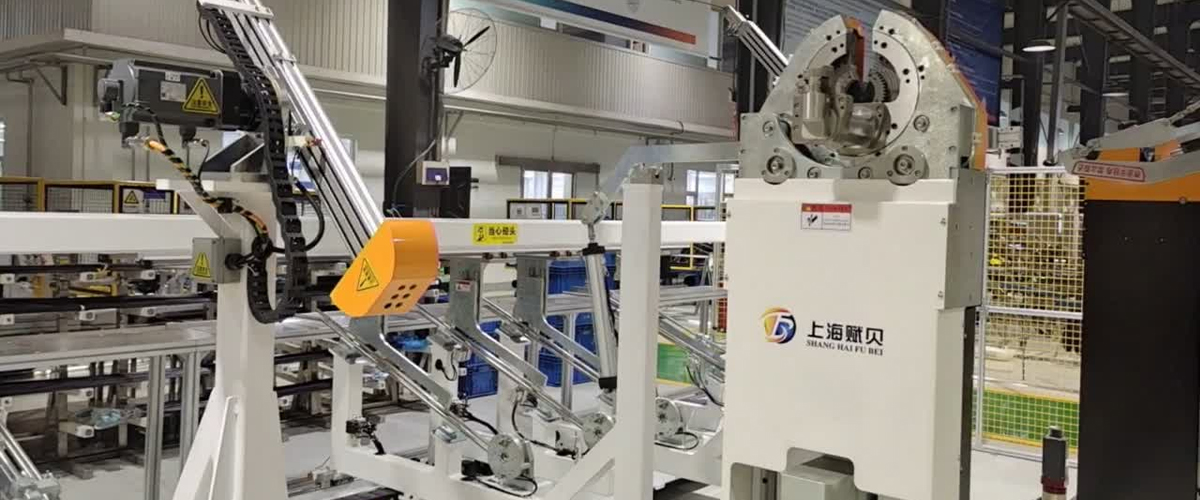
Автоматическая производственная линия для формования труб для автомобильных кондиционеров Эта линия сочетает в себе автоматическую загрузку, формовку с обоих концов, гибку и разгрузку, а также роботизированную руку, перемещающую трубы неправильной формы между станциями. Он предназначен для деталей, требующих различных операций на каждом конце, что делает его идеальным для труб систем кондиционирования воздуха, которым необходимы более сложные пути изгиба и последовательность изгибов в одном потоке. Просмотреть продукт → На практике одно и то же оборудование может обрабатывать разные конечные продукты. Тормозные трубки в сборе представляют собой стальные трубы малого диаметра с симметричными изгибами на обоих концах, поэтому двухголовочный гибочный станок часто является основой линии. Трубы для кондиционирования воздуха больше по размеру и требуют более сложных путей изгиба, а также формирования концов, и именно здесь автоматическая линия поддерживает постоянное положение каждого изгиба. Недавно доставленный Готовое решение для обработки труб для крупного клиента автомобильной отрасли показывает, как проектирование линии должно основываться на реальных чертежах деталей и производственных целях.
Прежде чем совершить сделку, сравните строителей, используя те же доказательства, которые вы бы использовали для любой капитальной покупки. Посмотрите на систему управления, количество сервоосей, жесткость инструмента и реакцию на обслуживание. Попросите информацию о существующих установках и контакты компаний, производящих аналогичные детали.
Один из способов проверить достоверность — просмотреть собственный опыт производителя . Производитель, который проектирует и производит машину, а не просто собирает покупные компоненты, обычно может объяснить компромисс между размером сервопривода, жесткостью рамы и сроком службы инструмента. Также более вероятно предложить индивидуальное решение, если ваша деталь не соответствует стандартному каталогу.
Общие риски при закупках включают выбор машины с пакетом управления, который сложно запрограммировать, недостаточное местное обслуживание и недокументированные инструменты. Эти риски проявляются после установки, а не в предложении, поэтому убедитесь, что коммерческое предложение включает обучение, документацию и четкий список запасных частей.
Автоматизированное оборудование для обработки труб — это широкая категория, но правильный выбор узок. Начните с той детали, которая требует больше всего доработок или требует больше всего труда. Составьте карту процесса от прямой трубы до готовой сборки. Затем решите, удовлетворяет ли один гибочный станок с ЧПУ, станок с двумя головками или автоматическая линия требованиям допуска и объема. Машина, которая может повторять один и тот же изгиб тысячи раз, полезна только в том случае, если система вокруг нее может одинаково надежно подавать материал, менять инструменты и выгружать детали.
Покупка у производителя, который может обеспечить разработку приложений и линейную интеграцию, снижает риск. Самая дорогая ошибка – не переплатить за машину; это покупка машины, которая не может работать с вашим реальным семейством деталей без постоянной настройки.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Китай, г. Шанхай, Сунцзянский р-н, промзона Шихудан, ул. Танмин, д. 299, корп. А
Авторские права © Shanghai Fubei Electromechanical Equipment Co., Ltd. Все права Сдержанный