English
 русский
 Español
 عربى
Новости отрасли
Главная / Новости / Новости отрасли / Станок для гибки нейлоновых трубок: практическое руководство по выбору и эксплуатации
Нейлоновые трубки можно найти повсюду, стоит только начать их искать. По нему проходят топливопроводы и паропроводы в транспортных средствах, сжатый воздух в пневматических тормозных системах, охлаждающая жидкость через теплообменники и бесчисленное множество других сред в приборах и машинах общего назначения. Аккуратно сгибать трубку, не раздавливая стену и не оставляя ее уставшей и овальной, — это совсем другое упражнение, чем сгибание меди или стали. Машина для гибки нейлоновых труб создана с учетом этой разницы. В этой статье мы рассмотрим, что на самом деле делают эти станки, чем они отличаются от станков для гибки металла, а также мелкие детали, от которых зависит, выйдет ли деталь из машины в правильном виде или отправится в мусорный бак.
Контент
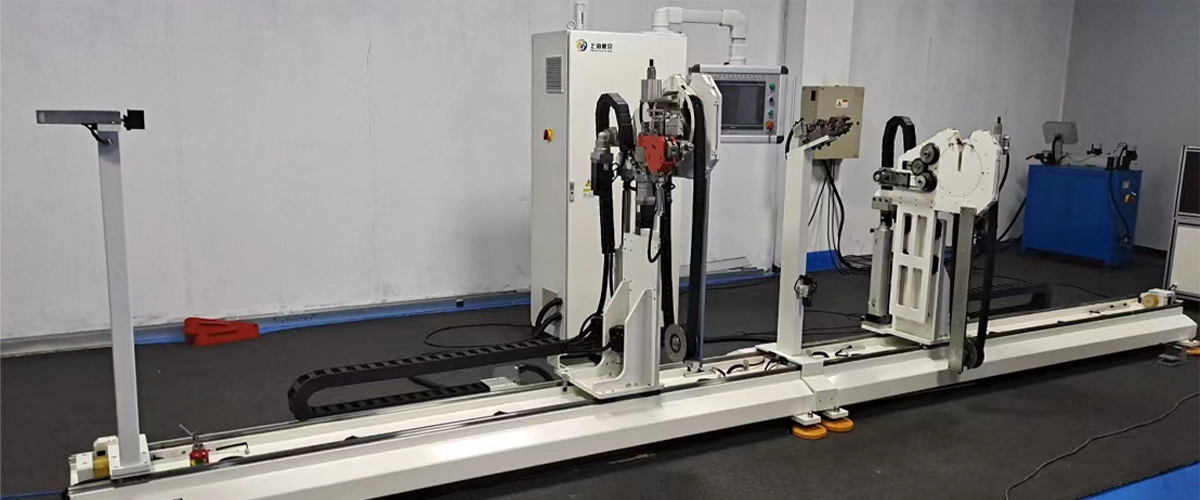
A машина для гибки нейлоновых трубок представляет собой гибочный станок с ЧПУ для пластиковых трубок (нейлона, PA6, PA11, PA12 и аналогичных марок полиамида), а не для металлических труб. Основное движение знакомо любому человеку, работающему с трубами: труба зажимается, подается на нужную длину, поворачивается в нужную плоскость, а затем протягивается вокруг гибочной матрицы, в то время как оправка поддерживает внутреннюю часть стенки.
Разница в том, насколько тщательно все настроено. Полиамидные трубки мягче и гораздо более эластичны, чем медные или стальные, поэтому инструменты, положение оправки, давление зажима и скорость изгиба должны быть более мягкими. Гибочные матрицы обычно имеют больший радиус по сравнению с диаметром трубы, а протирочные матрицы и направляющие башмаки имеют такую форму, чтобы удерживать трубу, а не царапать ее вдоль нее.
Если есть одна область, на которую стоит обратить внимание, так это контроль оправки. Вытащите оправку немного раньше, и внутренняя часть изгиба станет плоской; держите его немного дольше, и поверхность может поцарапаться. На хорошо настроенном станке время запрограммировано и повторяется, и его можно регулировать отдельно для каждого материала.
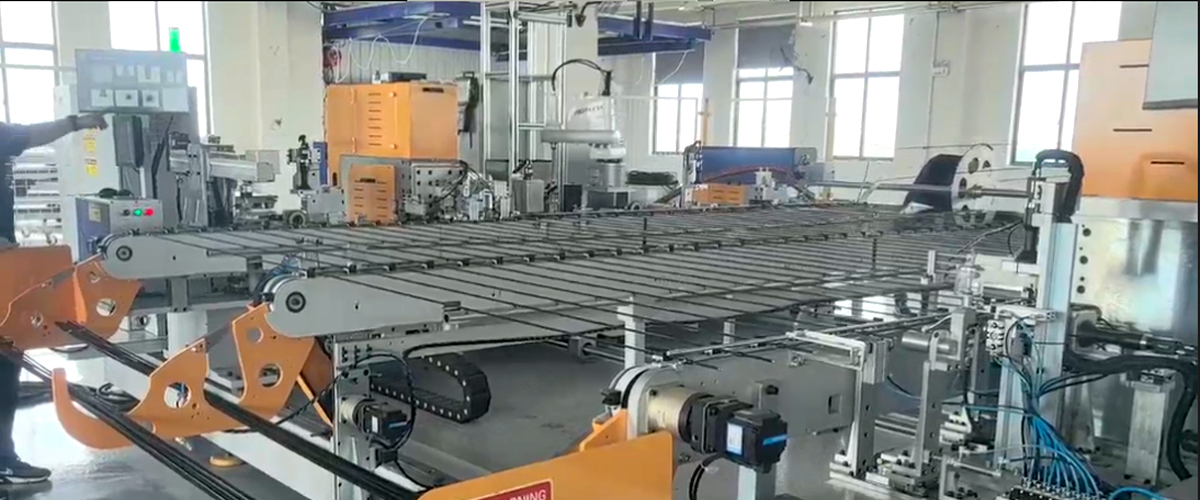
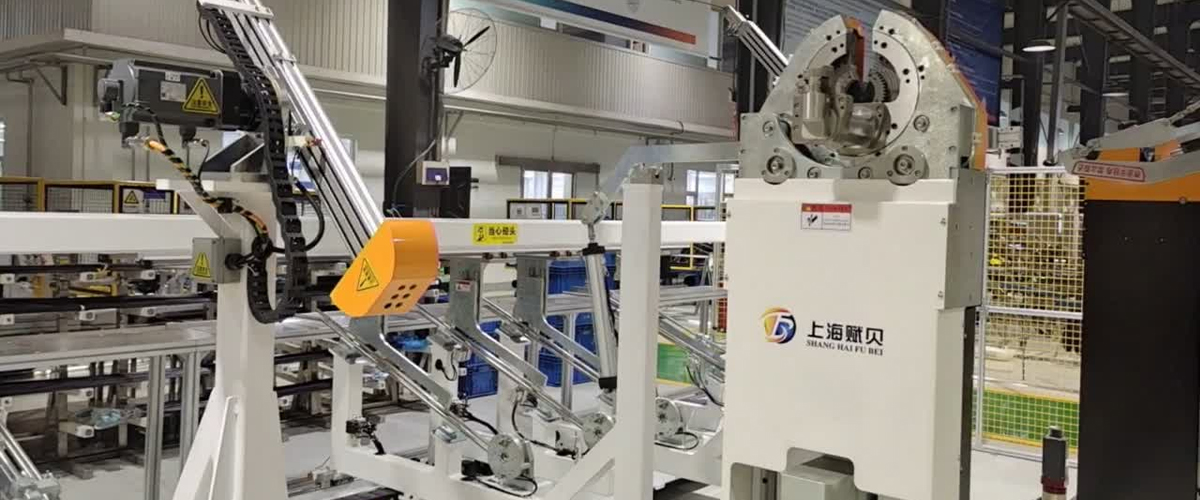
 Машина для гибки нейлоновых трубок для трубок PA6 и PA66 Интегрированные функции нагрева, гибки и охлаждения поддерживают формование нейлоновых труб с контролируемой температурой и сервоприводом для повторяемого производства нескольких изгибов. Посмотреть продукт →
Любой, кто гнул только металл, заметит разницу уже на первых нескольких деталях. Нейлон пружинит гораздо дальше, легко оставляет следы и может сломаться под зажимом, который могла бы сбросить латунная трубка. Знание этих различий значительно упрощает выбор станков и инструментов.
| Характеристика | Нейлон/ПА трубка | Алюминий и медь | Сталь |
|---|---|---|---|
| Пружинный возврат после изгиба | Высокий; нужна компенсация в программе управления | Умеренный | От низкого до умеренного |
| Требуется внутренняя поддержка | Почти всегда требуется оправка или пробка | Обычно требуется | Требуется для узких радиусов. |
| Риск сплющивания | Высокий, особенно с тонкими стенками | Умеренный | Низкий |
| Маркировка поверхности | Высокий; мягкая поверхность легко царапается | Умеренный | Низкий |
| Тепловая помощь | Иногда полезно | Редко требуется | Редко используется |
Практическим следствием является то, что гибочный станок, предназначенный для работы с полиамидом, обычно имеет более широкий минимальный радиус изгиба, более плавное серводвижение и оправку, которая продвигается по контролируемой дуге, а не протаскивается через отверстие.
Большинство станков для гибки нейлона в цехах выглядят во многом одинаково, но несколько подсистем решают, что на самом деле может производить данная машина.
Выбор начинается с детали, а не каталога. Короткий список вопросов быстро сужает круг вопросов.
Если ваши детали изготовлены из полиамида или другого сорта полиамида, машина, изначально настроенная для нейлона, избавит вас от большого количества проб и ошибок в дальнейшем. Инструменты, профили оправок и параметры управления отличаются от установки с металлическими трубками.
Трубогибочный станок PA для нейлоновых трубок и полиамидов Интегрированный нагрев, гибка и охлаждение с сервоприводом помогает поддерживать температурную стабильность и повторяемые результаты многократного изгиба трубок PA6 и PA66. Посмотреть продукт → Почти все дефекты изгиба нейлона фигурируют в одном и том же списке.
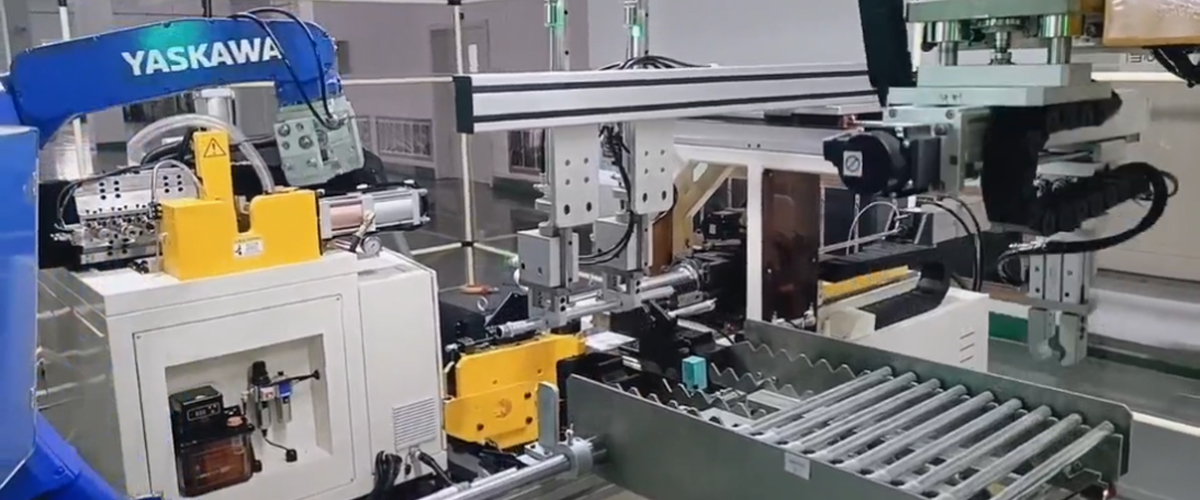
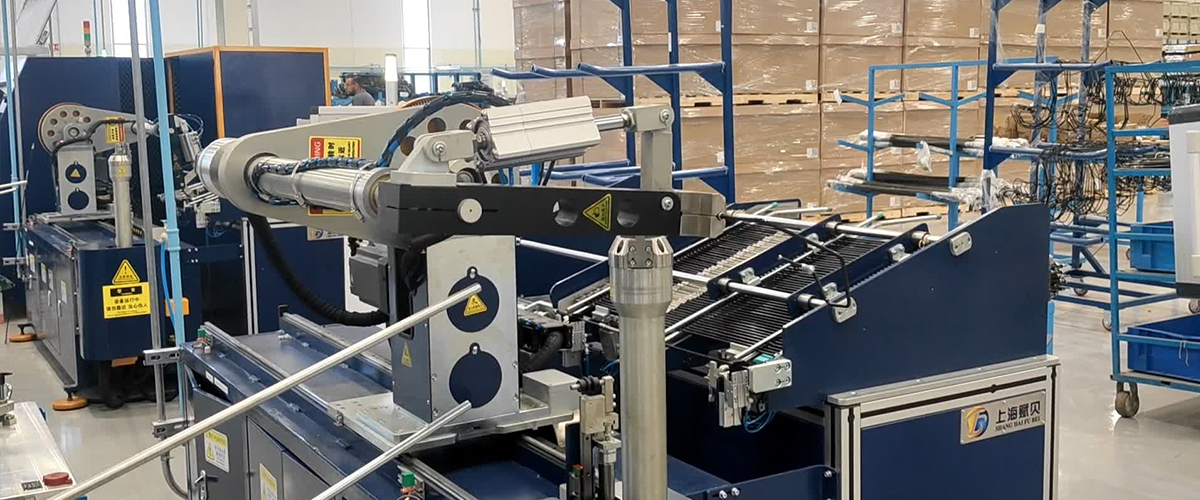
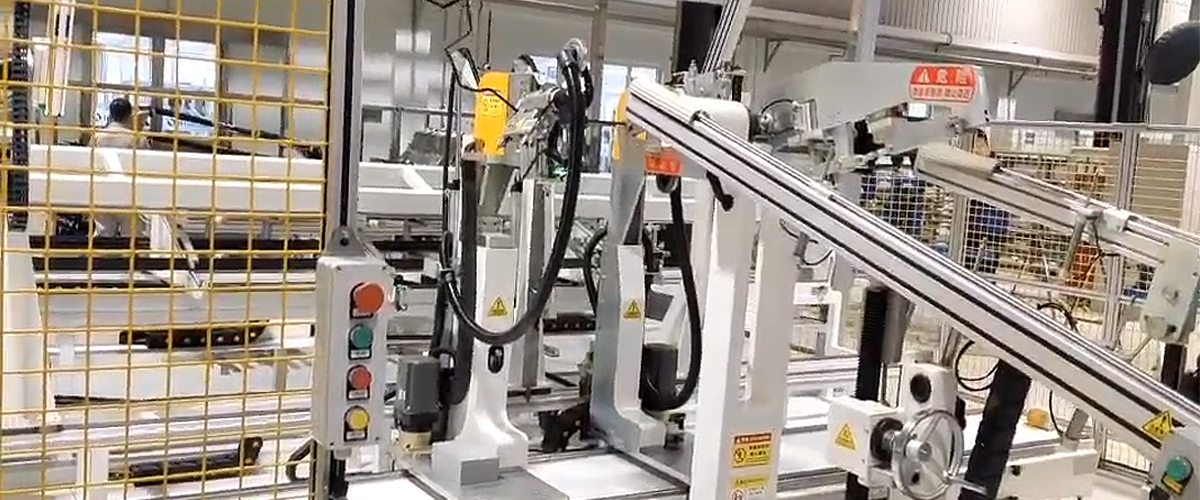
Как только процесс изгиба стабилизируется, естественным следующим шагом станет вывод оператора из цикла. Нейлоновый трубогиб можно объединить с автоматической загрузкой и разгрузкой, а затем интегрировать в линию, которая также выполняет формовку концов, снятие фасок, проверку и упаковку.
Для полиамидных трубок это означает мягкий захват, осторожное перемещение между станциями и отсутствие жестких манипуляций, которые могут поцарапать готовую поверхность. Настоящим преимуществом является повторяемость: деталь за деталью остается неизменной на протяжении всей смены, а не смещается по мере того, как оператор устает к концу дня.
Полностью автоматический одноголовочный трубогибочный станок для металлических труб Автоматизированная гибка от загрузки до выпуска с помощью ПЛК Siemens и полного сервопривода обеспечивает повторяемое серийное производство стальных, алюминиевых и медных труб. Посмотреть продукт → Гибка нейлона кажется простой, пока не поступает деталь с семью изгибами в трех плоскостях, жестким допуском на сечение и еженедельным объемом, не оставляющим места для доработки. Это тот момент, когда знание процесса и конфигурация машины начинают иметь большее значение, чем технические характеристики брошюры.
С 2012 года мы занимаемся производством оборудования для обработки труб в Шанхае: от гибочных станков и станков для формовки концов до оборудования для снятия фасок, формования и обжима, а также индивидуальных автоматизированных линий для автомобильной промышленности и систем кондиционирования воздуха. В наших машинах используется сервопривод, человеко-машинный интерфейс и компьютерное управление, и мы скорее сконфигурируем машину под вашу деталь, чем передадим вам стандартную модель, и желаем вам удачи. Если вам нужна дополнительная информация, наш профиль компании описывает, как мы работаем.
Для более широкого прохождения процесса принятия решений Руководство по выбору станка для гибки нейлоновых трубок описывает ту же тему под немного другим углом и является полезным дополнением к этой статье.
Гибка нейлоновых трубок — это небольшая тема со множеством деталей, и именно детали обычно определяют результат: когда оправка отводится назад, насколько сильно закрывается зажим, насколько гладко обрабатывается поверхность штампа. Правильно настройте машину и процесс, и детали будут чистыми, повторяемыми и ничем не примечательными — именно этого и хочет инженер-технолог. Если вы работаете над определенной деталью, мы всегда рады поговорить о трубке, радиусе и объеме и помочь вам решить, какая конфигурация имеет смысл.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Китай, г. Шанхай, Сунцзянский р-н, промзона Шихудан, ул. Танмин, д. 299, корп. А
Авторские права © Shanghai Fubei Electromechanical Equipment Co., Ltd. Все права Сдержанный