English
 русский
 Español
 عربى
Новости отрасли
Главная / Новости / Новости отрасли / Руководство по трубогибочному станку: типы, выбор, настройка и основы работы
Почти каждая жидкость или газ, проходящие через машину, должны обойти что-то — блок двигателя, компрессор, направляющую рамы, брандмауэр. Прямая трубка подходит редко. А трубогибочный станок это оборудование, которое превращает прямой отрезок трубы в плавную, точную кривую, и делает это на десятой части так же, как и на первой.
Принцип легко описать. Машина удерживает трубку, поддерживает ее изнутри и снаружи и протягивает ее вокруг вращающейся матрицы. То, что отличает чистый изгиб от сплющенного или морщинистого, зависит от инструментов, контроля и опыта людей, которые его настраивают.
Контент
Роторная гибка вытягиванием является наиболее эффективным методом промышленного производства, и большинство станков в современных цехах построено на его основе. Трубу загружают и продвигают вперед до тех пор, пока начало изгиба не упрется в гибочную матрицу. Затем зажимная матрица закрывается и фиксирует трубку в канавке этой матрицы. За ним находится пресс-форма, которая следует за трубкой во время ее движения, а пластина-зачистник поддерживает внутреннюю стенку сразу за точкой изгиба. Внутри трубки оправка удерживает стенку от разрушения.
Затем гибочная матрица вращается и тянет за собой трубку. Поскольку зажим и трубка движутся вместе, материал растягивается снаружи изгиба и сжимается внутри, а это именно то, что требуется для хорошего изгиба. Все остальное в машине предназначено для того, чтобы держать эту деформацию под контролем.
| Компонент | Роль в повороте |
|---|---|
| Гибкая матрица | Устанавливает радиус центральной линии и форму кривой. |
| Зажимной штамп | Фиксирует трубу против гибочной матрицы, чтобы она не могла соскользнуть. |
| Пресс-форма | Следит за трубкой и контролирует внешнюю стенку изгиба. |
| Стеклоочиститель умирает | Поддерживает внутреннюю стену сразу за точкой изгиба. |
| Оправка | Расположен внутри трубы и предотвращает разрушение стены. |
Если вы новичок в этом процессе, наше руководство на простом языке по как работает трубогибочный станок шаг за шагом проходит одну и ту же последовательность.
Не все изогнутые трубки изготавливаются одинаково. Семейство машин обширно, и каждая конструкция подходит для разных задач:
Для большинства производителей, работающих с трубами диаметром до нескольких дюймов, первый и четвертый типы охватывают большую часть повседневного производства.
Машина с одной головкой изгибает один радиус за раз. Оператор загружает трубу, машина выполняет изгиб, и либо труба перемещается для следующего изгиба, либо деталь готова. Это по-прежнему самая гибкая схема на производстве: меняйте инструмент и программу, и тот же станок обрабатывает другую деталь.
Чем современная одноголовочная машина отличается от более старой, так это системой управления. Оси с сервоприводом контролируют подачу, вращение между изгибами и сам угол изгиба. После того как программа отработана, оператору не нужно ничего настраивать на ощупь — машина повторяет одно и то же движение для всей партии.
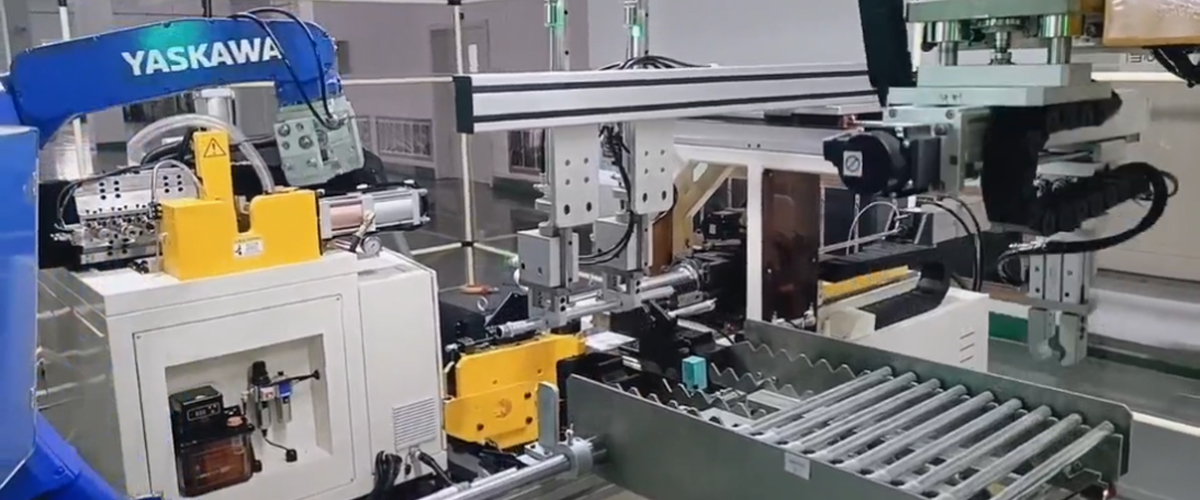
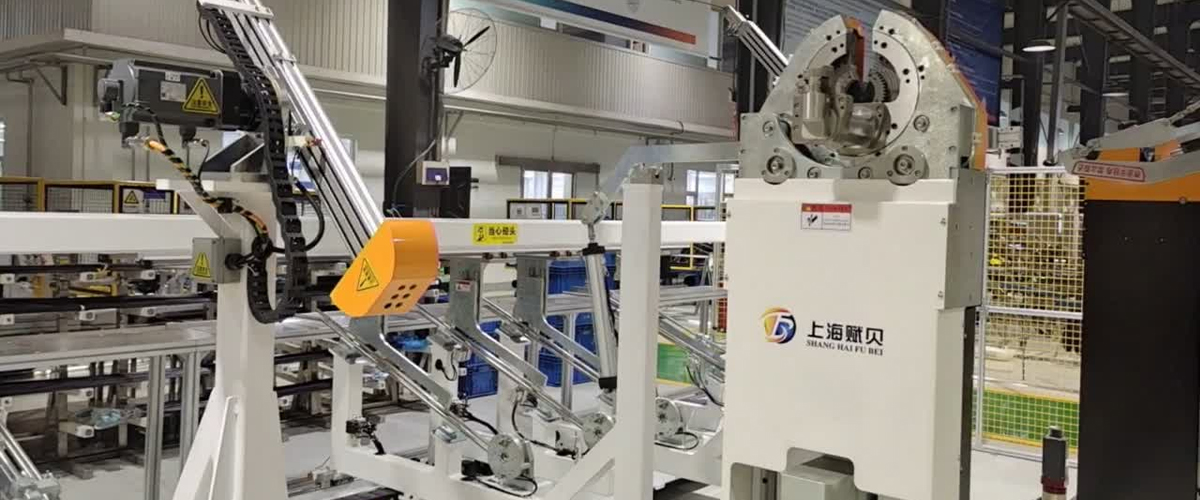
 Полностью автоматическая трубогибочная машина с одной головкой Трубогибочный станок с одной головкой и сервоприводом, автоматической загрузкой и интегрированным рабочим процессом, подходящий для повторяемого серийного производства стальных, алюминиевых и медных труб. Посмотреть продукт →
В двухголовочном гибочном станке две гибочные головки обращены друг к другу, поэтому можно формовать оба конца трубы одновременно. Для деталей с изгибами на обоих концах и прямым проходом между ними это значительно сокращает время цикла и исключает второй этап обработки.
Автомобильные тормозные магистрали являются классическим примером. Они обычно короткие, тонкостенные и производятся в очень больших объемах, и каждый миллиметр положения изгиба имеет значение, поскольку линия должна проходить вокруг компонентов подвески и шасси, не касаясь их. Двухголовочный станок с ЧПУ и головками с сервоуправлением сохраняет постоянство этих позиций от первой до десятитысячной части.
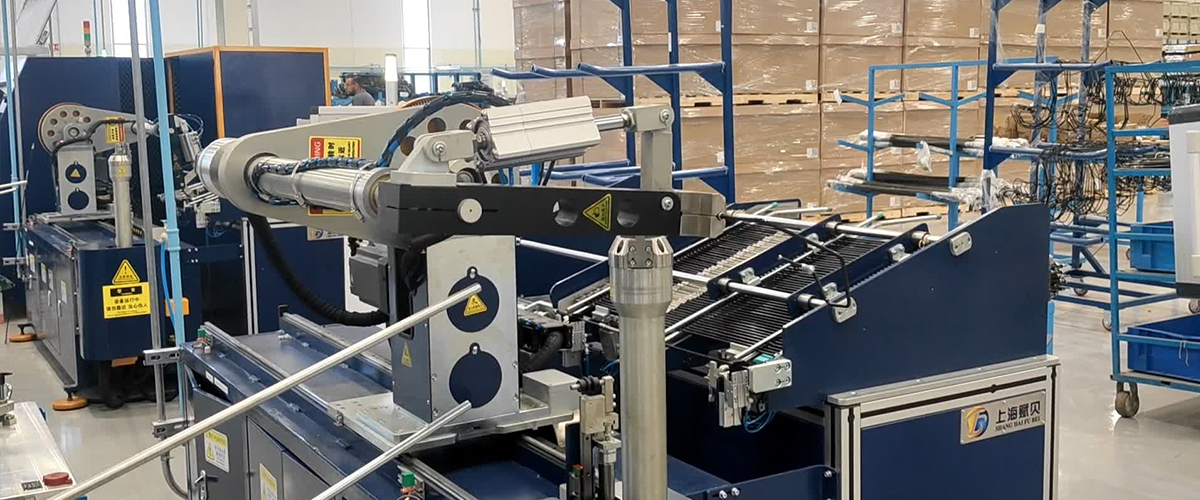
Двухголовочный трубогибочный станок с ЧПУ для тормозных и гидравлических линий Двухголовочный трубогиб большого объема с сервоуправляемыми головками, автоматической загрузкой с обоих концов и программированием на станке с ЧПУ, подходящий для последовательного производства тормозных и гидравлических линий. Посмотреть продукт → Прежде чем сравнивать модели, полезно записать реальные требования к детали. Ответы, как правило, быстро сужают поле:
Получите эти шесть ответов на бумаге, и спецификация практически напишется сама собой.
Пластиковые трубы ведут себя не так, как металлические. Он больше пружинит, легко царапается и может перегнуться вместо того, чтобы сгибаться, если радиус слишком мал. Поэтому в машинах для гибки нейлоновых трубок используется другая геометрия инструментов, более мягкое давление зажима и часто процесс с нагревом или контролем температуры, чтобы материал следовал за матрицей, а не сопротивлялся ей.
В системах кондиционирования воздуха и автомобилях часто используются нейлоновые и полиамидные провода, поскольку они легкие, устойчивы к коррозии и недороги. Их точный изгиб по-прежнему зависит от тех же основ: правильного радиуса, правильной опоры и системы управления, которая точно повторяет движение.
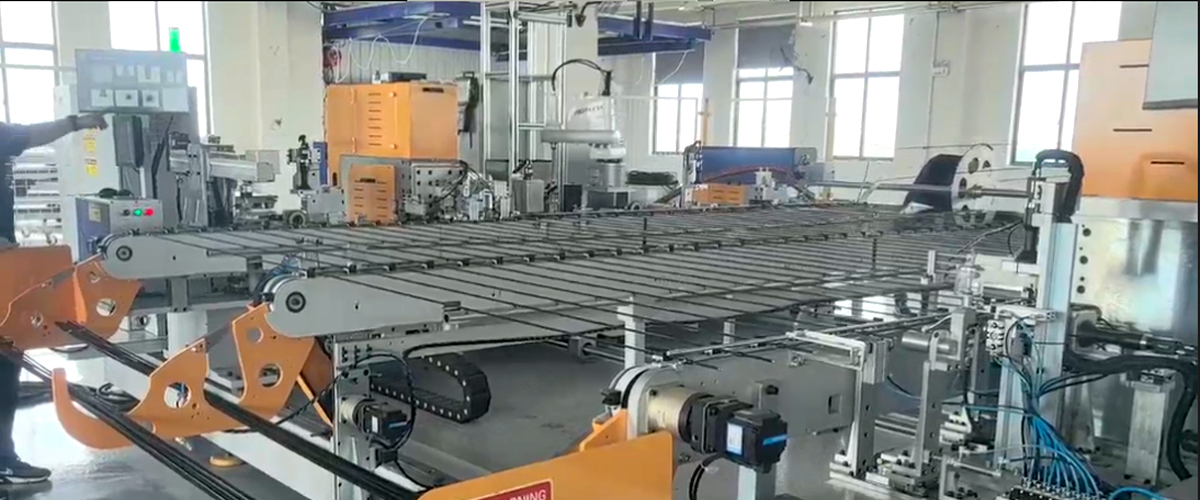
Как только деталь становится стабильной и объем становится достаточно большим, гибочный станок перестает быть автономным инструментом и становится одной станцией в линии. Трубы разрезаются, сгибаются, формуются на концах, проверяются и упаковываются последовательно, часто с автоматической загрузкой между этапами. Выигрыш заключается не только в скорости, но и в постоянстве, потому что человеческие различия между сменами исчезают.
Хорошей иллюстрацией является формовка труб автомобильных кондиционеров. Эти линии проходят несколько изгибов, имеют определенную форму конца и проверку герметичности, и все это на детали, которая должна соответствовать фиксированной точке на автомобиле. Построение этого потока в виде одной интегрированной линии, а не пяти разрозненных машин обычно является тем, что определяет разницу в проценте брака.
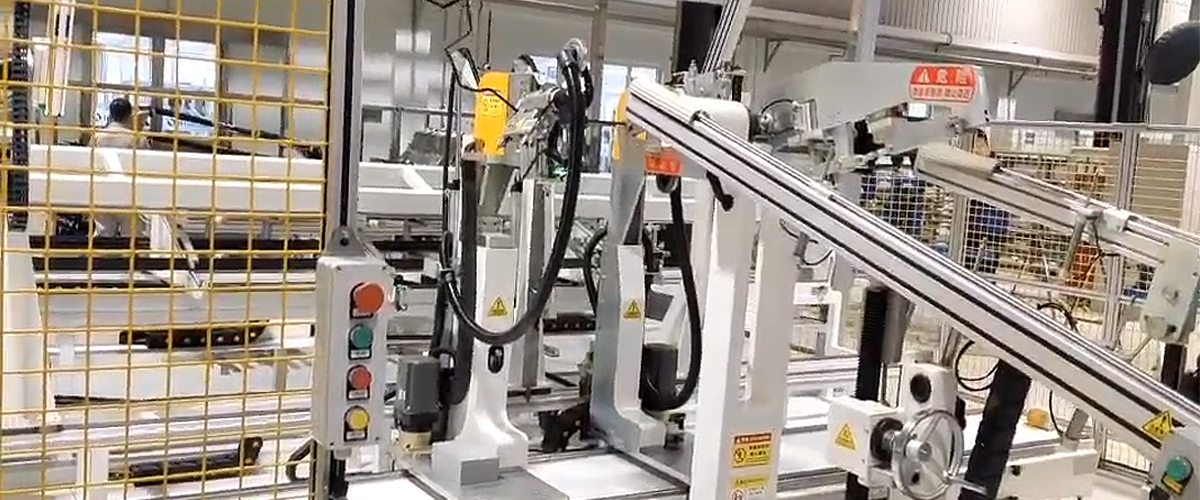
Автоматизированная линия по производству труб для автомобильного кондиционирования воздуха Интегрированная автоматизированная линия, сочетающая формовку концов, гибку и роботизированную передачу, что сокращает количество операций по обработке деталей автомобильных труб для кондиционирования воздуха с различными операциями на каждом конце. Посмотреть продукт → Гибочное оборудование долговечно, но если его игнорировать, точность снижается. Несколько привычек сохраняют работоспособность машины на протяжении многих лет производства:
Все это не сложно. Просто это должна быть чья-то работа.
Да, но для каждого диаметра нужен свой набор инструментов и своя программа. Рама машины осталась прежней; гибочная матрица, зажимная матрица, нажимная матрица и смена оправки.
При использовании оправки и зачистной матрици для многих тонкостенных материалов можно достичь радиуса центральной линии, примерно в полтора-два раза превышающего диаметр трубы. Все, что более плотно, требует специального инструмента или другого процесса.
Не всегда. Если детали простые и объем небольшой, работу может выполнить хорошо отлаженная ручная машина. ЧПУ окупает себя, когда повторяемость и скорость переналадки имеют большее значение, чем первоначальная цена.
Выбор гибочного станка на самом деле не является каталожным решением. Это зависит от детали, материала, объема и людей, которые будут управлять машиной. Вот почему самый полезный разговор обычно начинается с рисунка, образца или списка того, что сегодня идет не так.
Мы занимаемся производством оборудования для обработки труб с 2012 года, подробнее вы можете прочитать здесь. о том, как мы работаем и как типовой проект выглядит изнутри. Если вы уже задумали деталь, пришлите нам размеры и материал — мы честно скажем вам, простая ли это работа или требует более пристального внимания.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Китай, г. Шанхай, Сунцзянский р-н, промзона Шихудан, ул. Танмин, д. 299, корп. А
Авторские права © Shanghai Fubei Electromechanical Equipment Co., Ltd. Все права Сдержанный